

Порошкове фарбування · Камери напилення · Печі полімеризації
Лінії порошкового фарбування. Від попередньої підготовки до печі.
SAPI проєктує та будує лінії порошкового фарбування для промисловості: попередня підготовка, камера напилення з рекуперацією порошку, піч полімеризації та конвеєр, як окремі компоненти або як комплектна лінія.
- Комплектна лініяВід попередньої підготовки до печі
- Автомат + ручнеНанесення порошку за потребою
- ЦиклонРекуперація порошку з додатковим фільтром
- З 1970 рокуБудівництво установок у Möttingen
Принцип роботи
Як працює лінія порошкового фарбування
Деталі висять на підвісному конвеєрі та послідовно проходять попередню підготовку, камеру напилення і піч полімеризації. Оберіть колір порошку та спосіб нанесення і натисніть на номери, щоб побачити вузли установки.
- Попередня підготовка (промивна вода)
- Порошок
- Відпрацьоване повітря (очищене)
- Тепло печі (рециркуляція)
Спрощене зображення: Зображення та ілюстрації можуть відрізнятися від реальних проєктів. Анімація є спрощеною схемою принципу роботи.
Автоматичні пістолети на вертикальних маніпуляторах фарбують деталі з обох боків. Порошок заряджається електростатично й рівномірно осідає на поверхні. Порошок, що не потрапив на деталь, відсмоктується, відокремлюється в циклоні та використовується повторно.
Потім деталі надходять у піч полімеризації. Там порошок плавиться, розтікається і твердне, утворюючи міцне та рівномірне покриття.
-

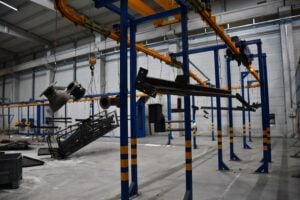
Конвеєр переміщує деталі замкненим контуром через усю установку. На посту завантаження та вивантаження їх навішують, а після охолодження знімають.
-
Очищення, знежирення та промивання в тунелі струминної обробки. Чиста поверхня є умовою доброї адгезії та довговічності покриття.
-
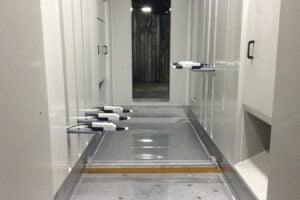
Автоматичні пістолети на вертикальних маніпуляторах або ручні пістолети наносять електростатично заряджений порошок. Камера забезпечує чисте й рівномірне нанесення.
-
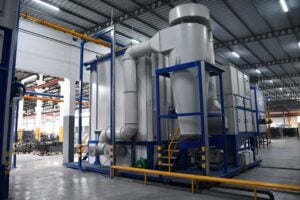
Надлишки порошку відсмоктуються, відокремлюються в циклоні та через порошковий центр знову подаються до пістолета. Додатковий фільтр очищує відпрацьоване повітря.
-
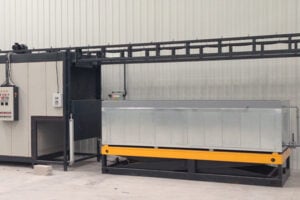
Конвекційна піч із пальником: порошок плавиться, розтікається і твердне, утворюючи довговічне покриття.
-
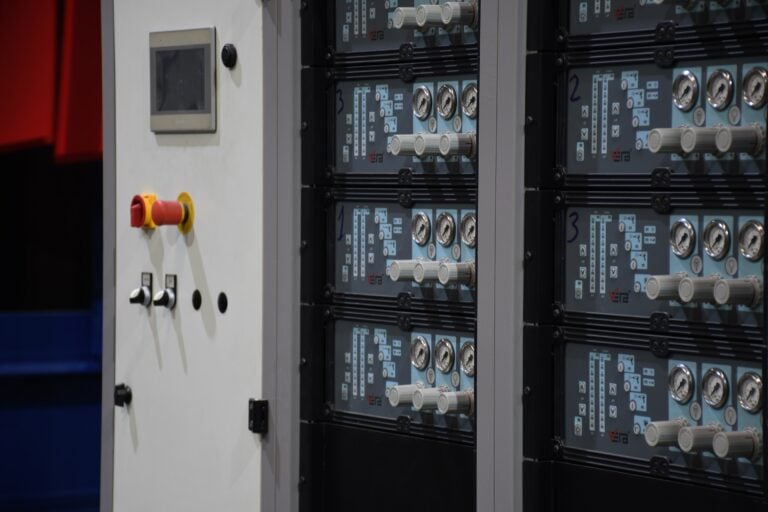
Шафа керування з блоками керування пістолетами. Тут налаштовуються нанесення порошку, маніпулятори, піч і конвеєр.
Компоненти
З чого складається лінія порошкового фарбування SAPI
Ми постачаємо окремі компоненти або комплектну лінію, розраховану на Ваші деталі та обсяги виробництва.

Камера напилення
Створює чисте середовище для нанесення та забезпечує рівномірний розподіл порошку.
Порошкові пістолети
Ручні та автоматичні пістолети наносять електростатично заряджений порошок на деталь.
Подача порошку
Ємності, порошкові насоси, шланги та сита подають порошок із запасу до пістолета.
Попередня підготовка
Очищення, знежирення, промивання та обробка поверхні для доброї адгезії й довговічності.
Піч полімеризації
Нагріває пофарбовані деталі, щоб порошок розплавився, розтікся і затвердів у довговічне покриття.
Пальник і витяжка
Пальники, циркуляційні вентилятори та газоходи забезпечують піч теплом і безпечно відводять пари.

Конвеєрна техніка
Підвісний конвеєр рівномірно переміщує деталі від попередньої підготовки через камеру до печі.
Керування
Шафа керування з блоками керування пістолетами для відтворюваних результатів.


Конструкція
Одна лінія, розрахована на Ваші деталі
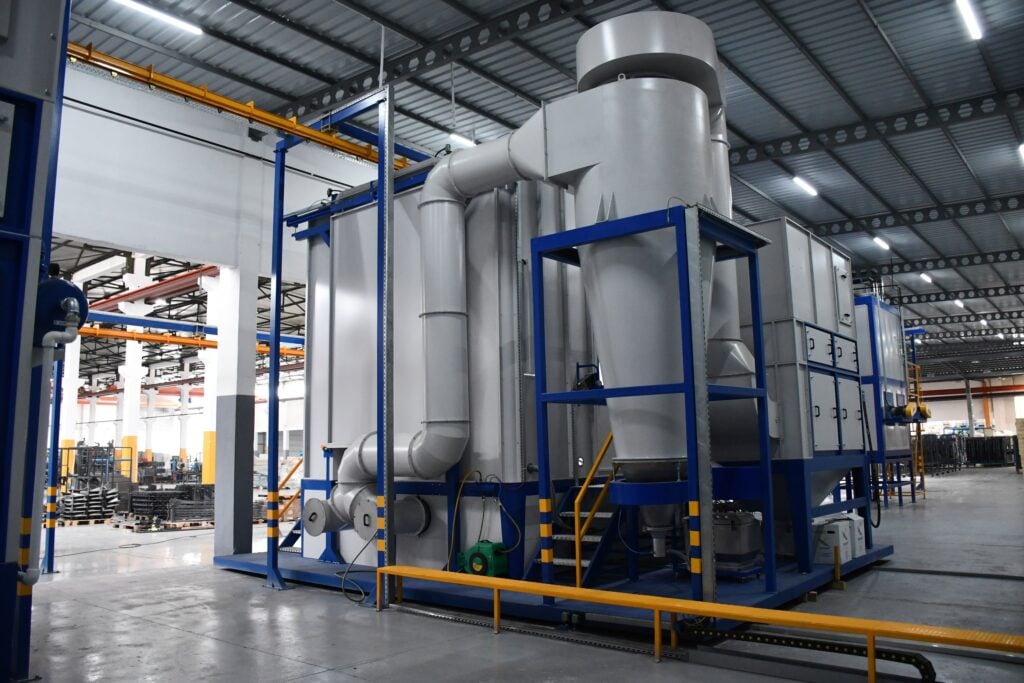
Камера напилення та рекуперація
Нанесення та повернення порошку
У камері напилення автоматичні пістолети на вертикальних маніпуляторах фарбують деталі з обох боків, ручні пістолети доповнюють їх у важкодоступних місцях. Надлишки порошку відсмоктуються, відокремлюються в циклоні та через сито й порошковий центр використовуються повторно. Додатковий фільтр очищує відпрацьоване повітря.
- Автоматичні пістолети на вертикальних маніпуляторах
- Ручні пістолети для доведення
- Циклон із додатковим фільтром і поверненням порошку
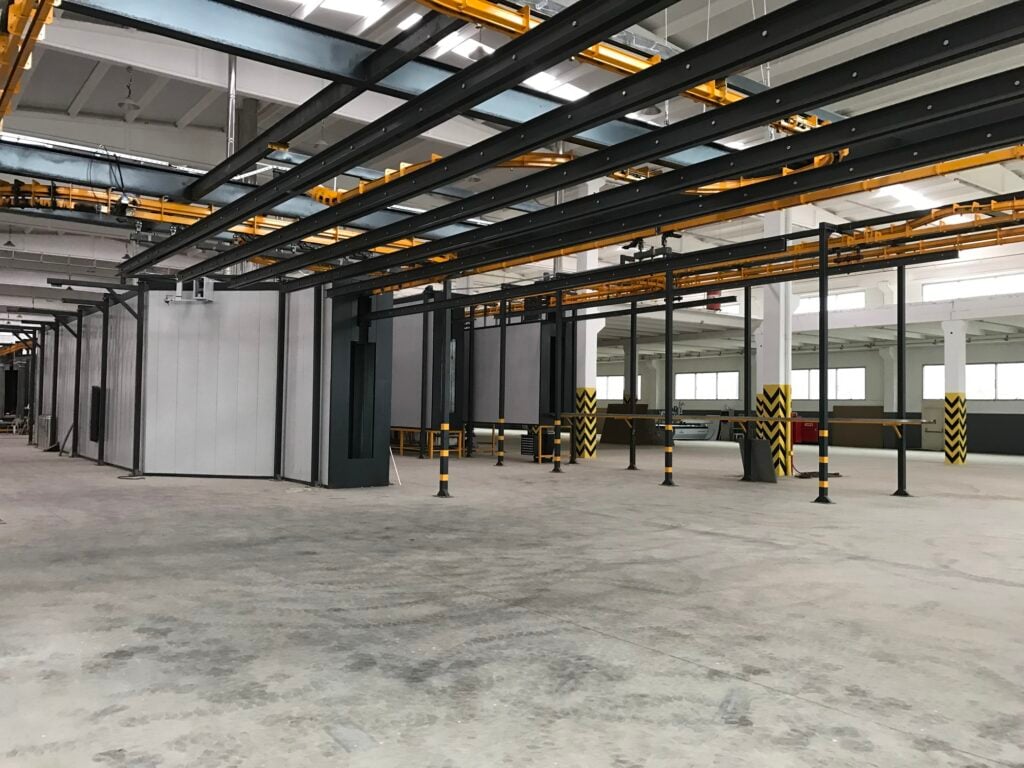
Піч полімеризації
Рівномірне тепло для ідеального покриття
У конвекційній печі порошок плавиться і твердне. Пальники, циркуляційні вентилятори та димові труби ми підбираємо під розмір печі, час проходження та Ваше енергопостачання. Вхідні та вихідні отвори адаптуються до контуру деталей.
- Конвекційна піч із пальником
- Відведення газів через труби з нержавіючої сталі
- Отвори за контуром деталей
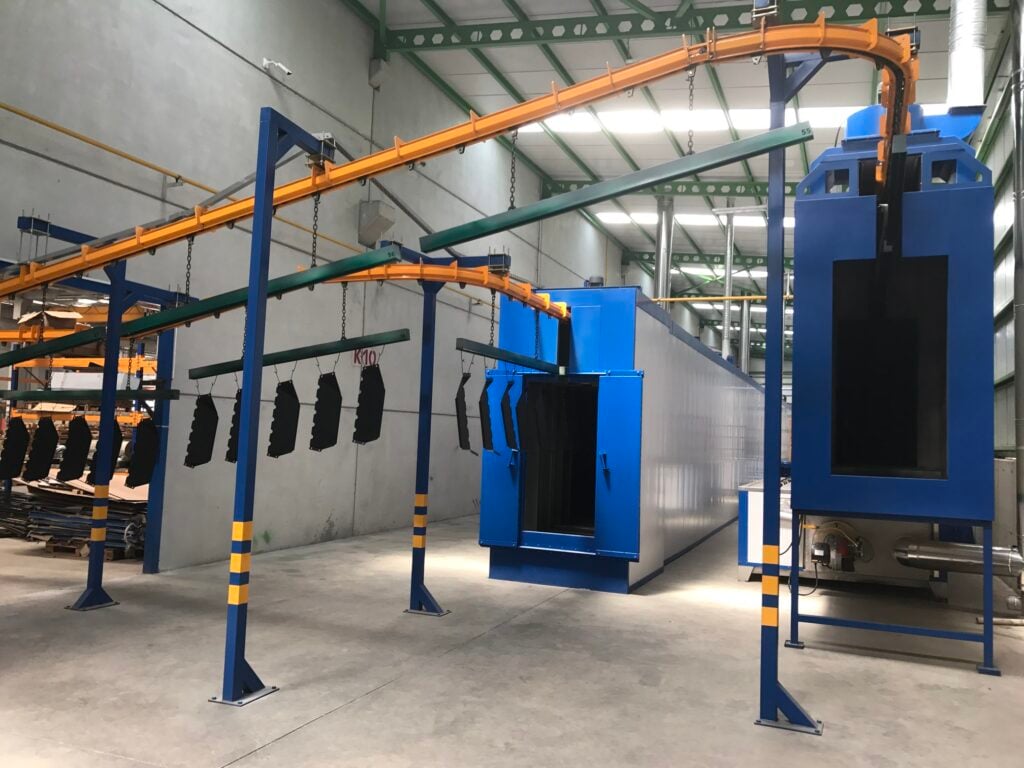
Конвеєрна техніка
Усе в одній безперервній лінії
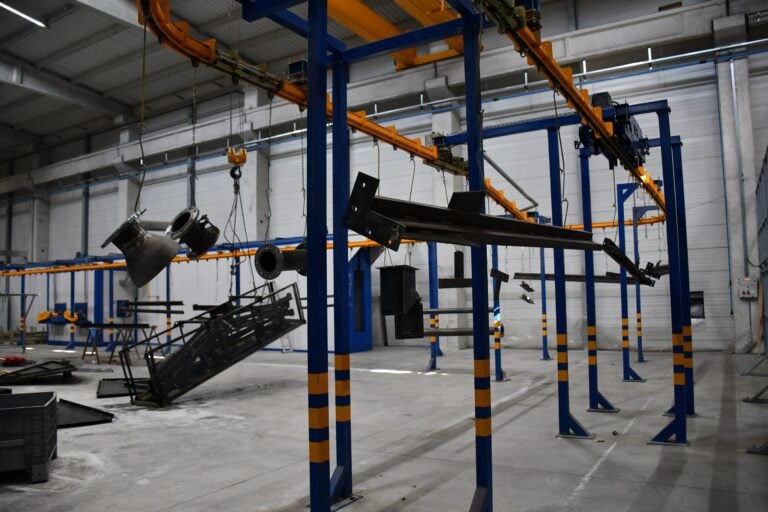
Підвісний конвеєр об'єднує завантаження та вивантаження, попередню підготовку, камеру напилення та піч полімеризації в замкнений цикл. За бажанням ми проєктуємо перед лінією дробоструминну камеру SAPI, щоб деталі надходили на фарбування ідеально підготовленими.
- Підвісний конвеєр замкненим контуром
- Час проходження під Ваші обсяги
- Поєднується з дробоструминною камерою та фарбувальною установкою
Процес
П'ять кроків до порошкового покриття
Порошкове фарбування є сухим процесом: дрібнодисперсний порошок зі смоли, пігментів і добавок наноситься електростатично та запікається в печі.
- 01
Навішування
Деталі навішують на підвісний конвеєр і заземлюють.
- 02
Попередня підготовка
Оливи, бруд та інші забруднення видаляються очищенням, знежиренням і промиванням.
- 03
Нанесення
Порошок заряджається електростатично й рівномірно осідає на поверхні.
- 04
Полімеризація
У печі порошок плавиться, розтікається і твердне в міцний шар.
- 05
Охолодження та зняття
Після охолодження деталі одразу готові до монтажу або відвантаження.
- 06
Опційно: дробоструминна обробка
Для сталевих деталей з іржею або окалиною дробоструминна камера перед лінією забезпечує найкращу адгезію.
Порошкове чи рідке фарбування?
| Порошкове фарбування | Рідке фарбування | |
|---|---|---|
| Розчинники | Порошок без розчинників | Залежно від системи на розчинниках або на водній основі |
| Оверспрей | Повертається та використовується повторно | Уловлюється, повторно не використовується |
| Затвердіння | У печі полімеризації | Природне сушіння або в сушильній камері |
| Деталі | Передусім металеві деталі, що витримують температуру печі | Практично будь-які матеріали, зокрема дуже великі конструкції |
| Ідеально для | Серії, профілі, листи та каркаси | Великі сталеві конструкції та спеціальні фарби |
Галерея
Лінії порошкового фарбування SAPI
Реалізовані установки та деталі. Натисніть для збільшення.
Відео
Порошкове фарбування в роботі
Чому SAPI
Чому варто проєктувати лінію порошкового фарбування разом із SAPI
- 01
Усе з одних рук
Попередня підготовка, камера, рекуперація, піч, конвеєр і керування від одного виробника установок.
- 02
За індивідуальними розмірами
Лінія, розмір печі та час проходження під Ваші деталі й обсяги.
- 03
Економічно
Рекуперація порошку та конвекційна піч знижують витрати матеріалу й енергії.
- 04
Чисто й безпечно
Витяжка та фільтрація затримують частинки порошку в повітрі та захищають Ваш персонал.
- 05
У поєднанні з дробоструминною технікою
Дробоструминна камера, порошкова лінія та фарбувальна установка в одному проєкті.
- 06
Сервіс
Проєктування, монтаж, пусконалагодження та підтримка під час обслуговування й оптимізації.
Відповідні рішення
Більше з обробки поверхонь
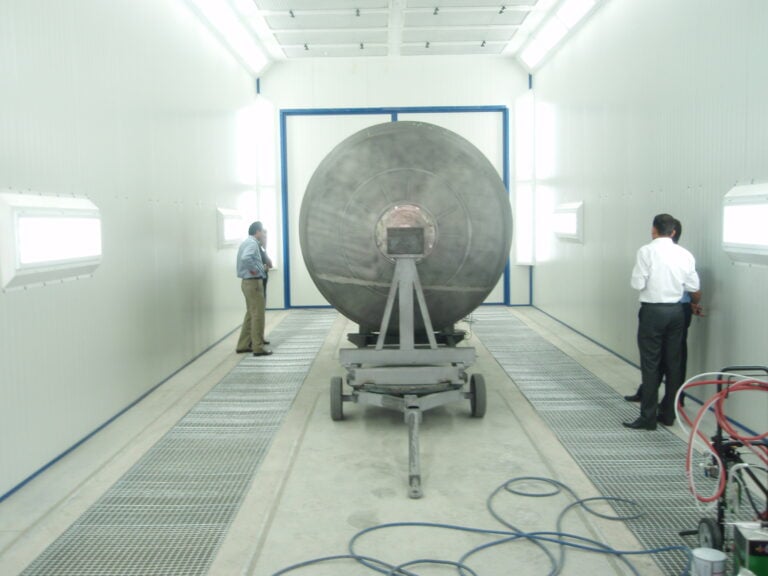
 Дробоструминні камери →Перед фарбуванням: дробоструминні камери для чистої поверхні з доброю адгезією.
- Фарбувальні камери та фарбувальні цехи →Рідке фарбування на замовлення, із сушінням і конвеєрною технікою.
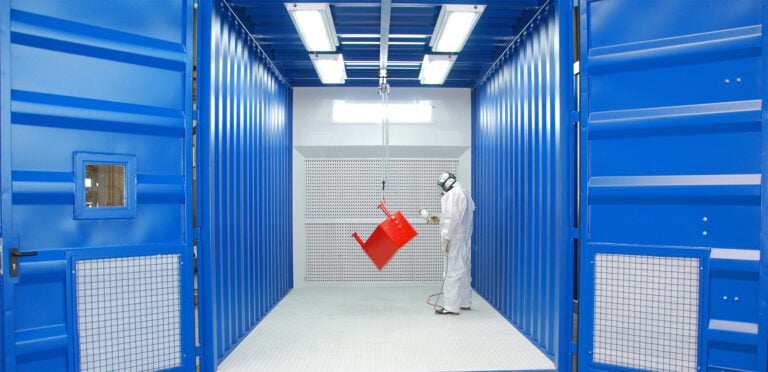
 Мобільний фарбувальний контейнер →Фарбувальна камера в контейнері: швидко встановлюється та легко переміщується.
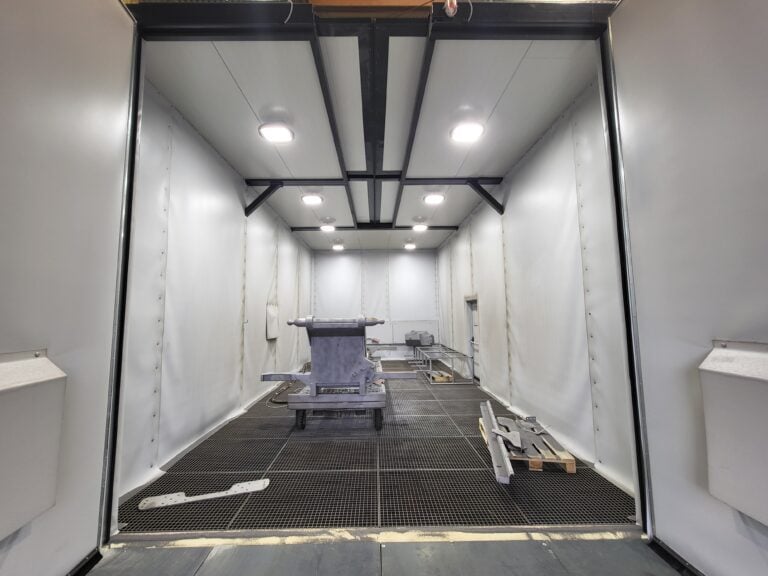
Поширені запитання
Запитання про лінію порошкового фарбування
Що таке порошкове фарбування?
Сухий спосіб нанесення покриття: дрібнодисперсний порошок зі смоли, пігментів і добавок електростатично наноситься на деталь, а потім запікається в печі. Так утворюється захисне та декоративне покриття.
З чого складається лінія порошкового фарбування?
Як правило, це попередня підготовка, камера напилення з пістолетами та подачею порошку, рекуперація з циклоном і фільтром, піч полімеризації, конвеєр і керування. Ми постачаємо окремі компоненти або комплектну лінію.
Чому попередня підготовка така важлива?
Оливи, бруд та інші забруднення заважають порошку міцно з'єднатися з основою. Очищення, знежирення та промивання забезпечують добру адгезію і тривалий термін служби.
Як працює рекуперація порошку?
Порошок, що не осів на деталі, відсмоктується з камери та відокремлюється в циклоні. Через сито він повертається в порошковий центр і знову йде в роботу. Додатковий фільтр очищує відпрацьоване повітря.
Автоматичне чи ручне нанесення?
Автоматичні пістолети на вертикальних маніпуляторах підходять для серій і однотипних деталей. Ручні пістолети ідеальні для малих серій, складної геометрії або доведення. Багато установок поєднують обидва варіанти.
Які деталі можна фарбувати порошком?
Передусім металеві деталі зі сталі та алюмінію, наприклад профілі, листи, корпуси та каркаси. Деталі мають витримувати температуру полімеризації. Ми розраховуємо установку під Ваші деталі.
За якої температури відбувається полімеризація?
Це залежить від порошкової фарби, параметри задає її виробник. Ми проєктуємо піч так, щоб температура та час витримки відповідали Вашим порошкам і часу проходження.
Чи можна виконувати дробоструминну обробку перед порошковим фарбуванням?
Так. Особливо для сталевих деталей з іржею або окалиною дробоструминна обробка є найкращою підготовкою. За бажанням SAPI проєктує дробоструминну камеру та порошкову лінію разом.
Скільки місця потрібно для лінії порошкового фарбування?
Це залежить від розміру деталей, обсягів і довжини печі. Надішліть нам план цеху, розміри деталей і потрібну продуктивність, і ми запропонуємо відповідне планування.
Скільки коштує лінія порошкового фарбування?
Ціна залежить від довжини лінії, попередньої підготовки, камери, печі та конвеєра. Надішліть нам розміри, вагу та кількість деталей, і ми підготуємо індивідуальну пропозицію.

Ваша контактна особа
Спроєктуйте з нами Вашу лінію порошкового фарбування
Надішліть нам розміри, вагу та кількість деталей, а також план цеху. Ми зв'яжемося з Вами з пропозицією.
Friedrich Fischer · Великі установки – закордонні ринки