

Порошковая окраска · Камеры напыления · Печи полимеризации
Линии порошковой покраски. От предподготовки до печи.
SAPI проектирует и строит линии порошковой покраски для промышленности: предподготовка, камера напыления с рекуперацией порошка, печь полимеризации и конвейер, как отдельные компоненты или как комплектная линия.
- Комплектная линияОт предподготовки до печи
- Автомат + ручнойНанесение порошка по задаче
- ЦиклонРекуперация порошка с дополнительным фильтром
- С 1970 годаСтроительство установок в Möttingen
Принцип работы
Как работает линия порошковой покраски
Детали висят на подвесном конвейере и последовательно проходят предподготовку, камеру напыления и печь полимеризации. Выберите цвет порошка и способ нанесения и нажмите на номера, чтобы увидеть узлы установки.
- Предподготовка (промывочная вода)
- Порошок
- Отработанный воздух (очищенный)
- Тепло печи (рециркуляция)
Упрощённое изображение: Изображения и иллюстрации могут отличаться от реальных проектов. Анимация представляет собой упрощённую схему принципа работы.
Автоматические пистолеты на вертикальных манипуляторах окрашивают детали с обеих сторон. Порошок заряжается электростатически и равномерно оседает на поверхности. Порошок, не попавший на деталь, отсасывается, отделяется в циклоне и используется повторно.
Затем детали поступают в печь полимеризации. Там порошок плавится, растекается и отверждается, образуя прочное и равномерное покрытие.
-

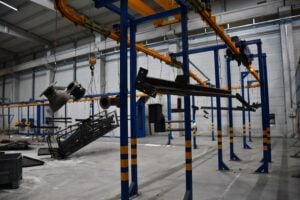
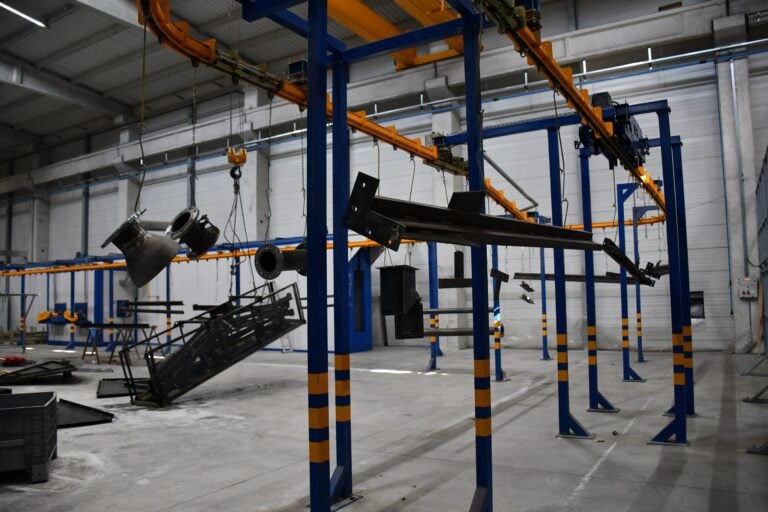
Конвейер перемещает детали по замкнутому контуру через всю установку. На посту загрузки и выгрузки их навешивают, а после остывания снимают.
-
Очистка, обезжиривание и промывка в туннеле струйной обработки. Чистая поверхность является условием хорошей адгезии и долговечности покрытия.
-
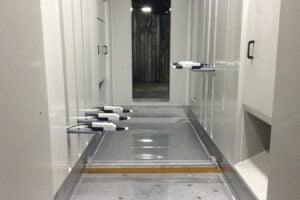
Автоматические пистолеты на вертикальных манипуляторах или ручные пистолеты наносят электростатически заряженный порошок. Камера обеспечивает чистое и равномерное нанесение.
-
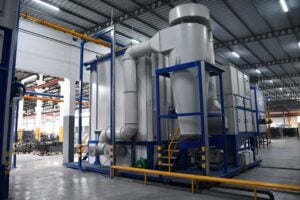
Излишки порошка отсасываются, отделяются в циклоне и через порошковый центр снова подаются к пистолету. Дополнительный фильтр очищает отработанный воздух.
-
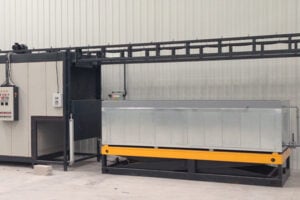
Конвекционная печь с горелкой: порошок плавится, растекается и отверждается, образуя долговечное покрытие.
-
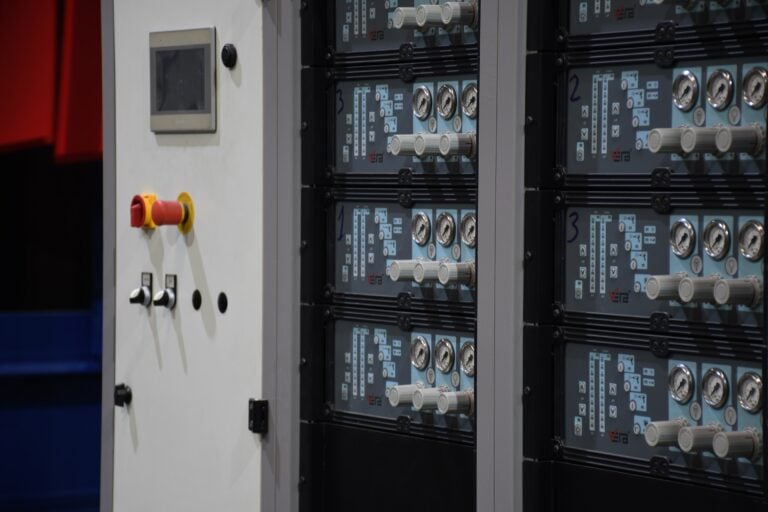
Шкаф управления с блоками управления пистолетами. Здесь настраиваются нанесение порошка, манипуляторы, печь и конвейер.
Компоненты
Из чего состоит линия порошковой покраски SAPI
Мы поставляем отдельные компоненты или комплектную линию, рассчитанную на Ваши детали и объёмы производства.

Камера напыления
Создаёт чистую среду для нанесения и обеспечивает равномерное распределение порошка.
Порошковые пистолеты
Ручные и автоматические пистолеты наносят электростатически заряженный порошок на деталь.
Подача порошка
Ёмкости, порошковые насосы, шланги и сита подают порошок из запаса к пистолету.
Предподготовка
Очистка, обезжиривание, промывка и обработка поверхности для хорошей адгезии и долговечности.
Печь полимеризации
Нагревает окрашенные детали, чтобы порошок расплавился, растёкся и отвердел в долговечное покрытие.
Горелка и вытяжка
Горелки, циркуляционные вентиляторы и газоходы обеспечивают печь теплом и безопасно отводят пары.

Конвейерная техника
Подвесной конвейер равномерно перемещает детали от предподготовки через камеру в печь.
Управление
Шкаф управления с блоками управления пистолетами для воспроизводимых результатов.


Конструкция
Одна линия, рассчитанная на Ваши детали
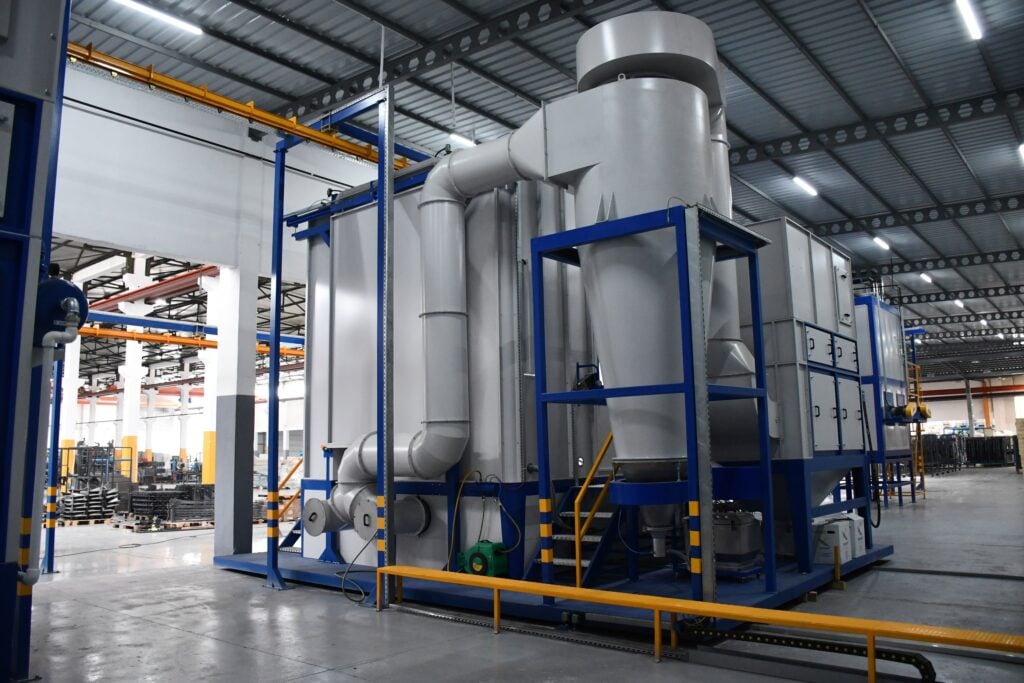
Камера напыления и рекуперация
Нанесение и возврат порошка
В камере напыления автоматические пистолеты на вертикальных манипуляторах окрашивают детали с обеих сторон, ручные пистолеты дополняют их в труднодоступных местах. Излишки порошка отсасываются, отделяются в циклоне и через сито и порошковый центр используются повторно. Дополнительный фильтр очищает отработанный воздух.
- Автоматические пистолеты на вертикальных манипуляторах
- Ручные пистолеты для доводки
- Циклон с дополнительным фильтром и возвратом порошка
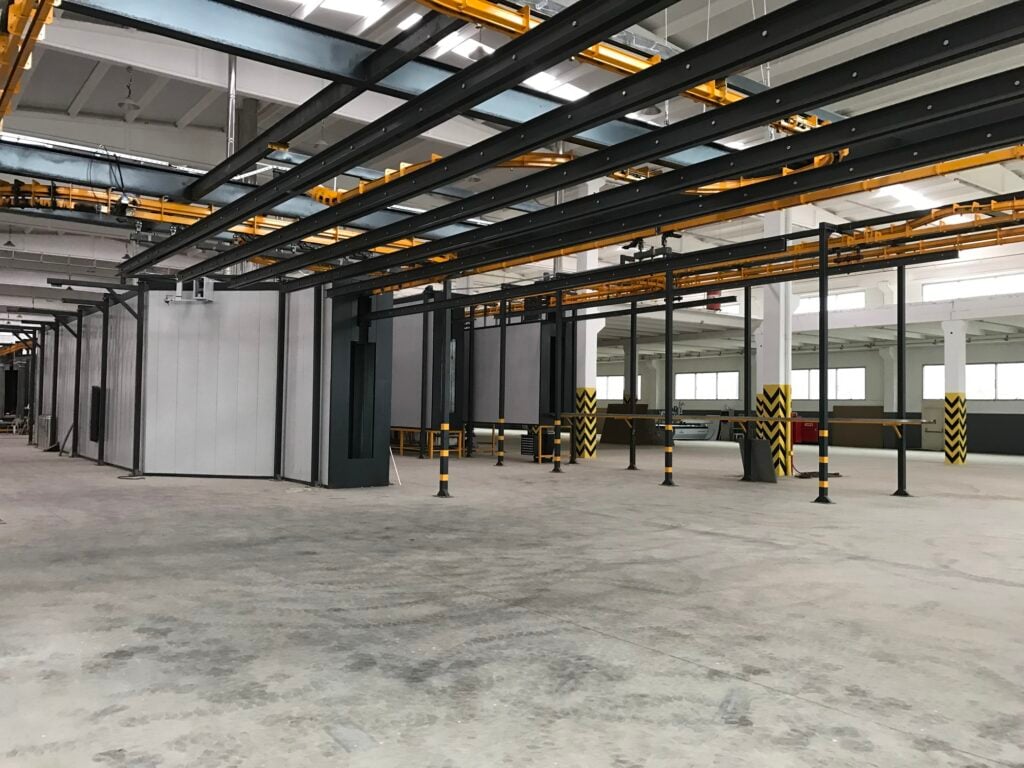
Печь полимеризации
Равномерный нагрев для идеального покрытия
В конвекционной печи порошок плавится и отверждается. Горелки, циркуляционные вентиляторы и дымовые трубы мы подбираем под размер печи, время прохождения и Ваше энергоснабжение. Входные и выходные проёмы адаптируются к контуру деталей.
- Конвекционная печь с горелкой
- Отвод газов через трубы из нержавеющей стали
- Проёмы по контуру деталей
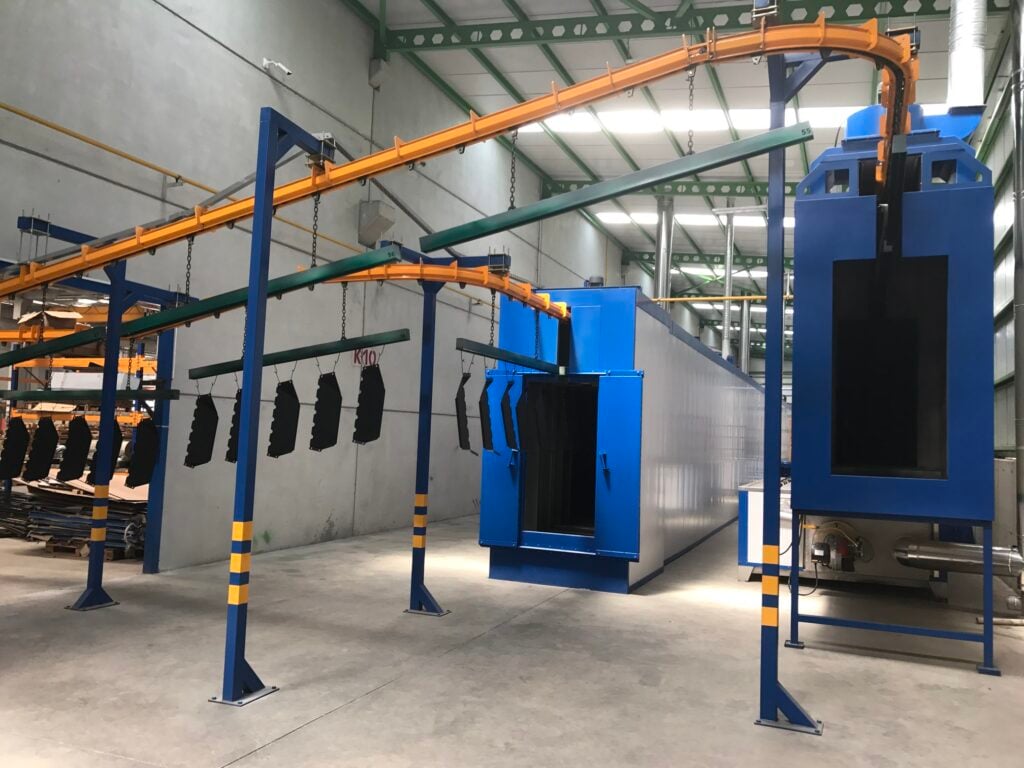
Конвейерная техника
Всё в одной непрерывной линии
Подвесной конвейер объединяет загрузку и выгрузку, предподготовку, камеру напыления и печь полимеризации в замкнутый цикл. По желанию мы проектируем перед линией дробеструйную камеру SAPI, чтобы детали поступали на окраску идеально подготовленными.
- Подвесной конвейер по замкнутому контуру
- Время прохождения под Ваши объёмы
- Сочетается с дробеструйной камерой и окрасочной установкой
Процесс
Пять шагов к порошковому покрытию
Порошковая окраска является сухим процессом: мелкодисперсный порошок из смолы, пигментов и добавок наносится электростатически и запекается в печи.
- 01
Навешивание
Детали навешивают на подвесной конвейер и заземляют.
- 02
Предподготовка
Масла, грязь и другие загрязнения удаляются очисткой, обезжириванием и промывкой.
- 03
Нанесение
Порошок заряжается электростатически и равномерно оседает на поверхности.
- 04
Полимеризация
В печи порошок плавится, растекается и отверждается в прочный слой.
- 05
Остывание и снятие
После остывания детали сразу готовы к монтажу или отправке.
- 06
Опционально: дробеструйная обработка
Для стальных деталей с ржавчиной или окалиной дробеструйная камера перед линией обеспечивает наилучшую адгезию.
Порошковая или жидкая окраска?
| Порошковая окраска | Жидкая окраска | |
|---|---|---|
| Растворители | Порошок без растворителей | В зависимости от системы на растворителях или на водной основе |
| Оверспрей | Возвращается и используется повторно | Улавливается, повторно не используется |
| Отверждение | В печи полимеризации | Естественная сушка или в сушильной камере |
| Детали | Прежде всего металлические детали, выдерживающие температуру печи | Практически любые материалы, в том числе очень крупные конструкции |
| Идеально для | Серии, профили, листы и каркасы | Крупные стальные конструкции и специальные краски |
Галерея
Линии порошковой покраски SAPI
Реализованные установки и детали. Нажмите для увеличения.
Видео
Порошковая окраска в работе
Почему SAPI
Почему стоит проектировать линию порошковой покраски вместе с SAPI
- 01
Всё из одних рук
Предподготовка, камера, рекуперация, печь, конвейер и управление от одного производителя установок.
- 02
По индивидуальным размерам
Линия, размер печи и время прохождения под Ваши детали и объёмы.
- 03
Экономично
Рекуперация порошка и конвекционная печь снижают расход материала и энергии.
- 04
Чисто и безопасно
Вытяжка и фильтрация удерживают частицы порошка из воздуха и защищают Ваш персонал.
- 05
В сочетании с дробеструйной техникой
Дробеструйная камера, порошковая линия и окрасочная установка в одном проекте.
- 06
Сервис
Проектирование, монтаж, пусконаладка и поддержка при обслуживании и оптимизации.
Подходящие решения
Больше в области обработки поверхностей
 Дробеструйные камеры →Перед окраской: дробеструйные камеры для чистой поверхности с хорошей адгезией.
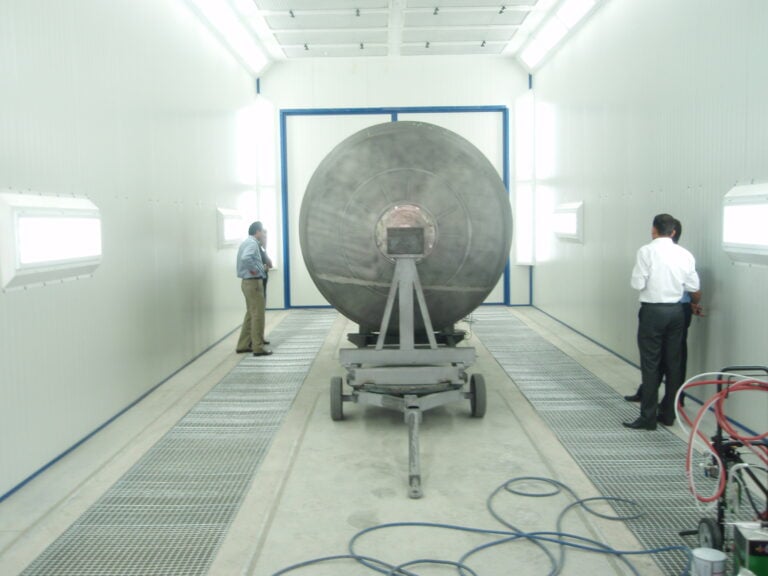
- Окрасочные камеры и окрасочные цеха →Жидкая окраска на заказ, с сушкой и конвейерной техникой.
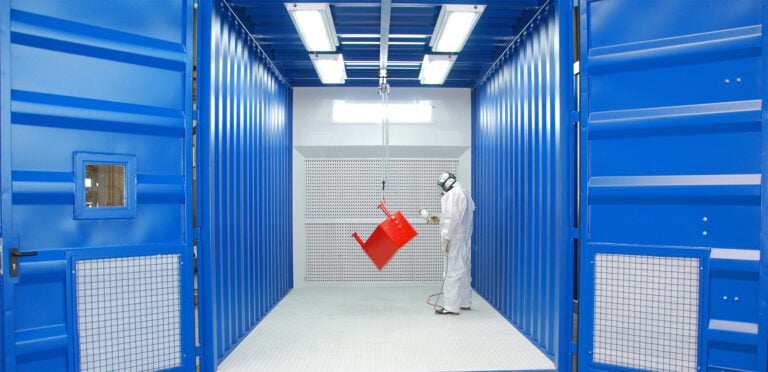
 Мобильный окрасочный контейнер →Окрасочная камера в контейнере: быстро устанавливается и легко перемещается.
Частые вопросы
Вопросы о линии порошковой покраски
Что такое порошковая окраска?
Сухой способ нанесения покрытия: мелкодисперсный порошок из смолы, пигментов и добавок электростатически наносится на деталь и затем запекается в печи. Так получается защитное и декоративное покрытие.
Из чего состоит линия порошковой покраски?
Как правило, это предподготовка, камера напыления с пистолетами и подачей порошка, рекуперация с циклоном и фильтром, печь полимеризации, конвейер и управление. Мы поставляем отдельные компоненты или комплектную линию.
Почему предподготовка так важна?
Масла, грязь и другие загрязнения мешают порошку прочно соединиться с основой. Очистка, обезжиривание и промывка обеспечивают хорошую адгезию и долгий срок службы.
Как работает рекуперация порошка?
Порошок, не осевший на детали, отсасывается из камеры и отделяется в циклоне. Через сито он возвращается в порошковый центр и снова идёт в работу. Дополнительный фильтр очищает отработанный воздух.
Автоматическое или ручное нанесение?
Автоматические пистолеты на вертикальных манипуляторах подходят для серий и однотипных деталей. Ручные пистолеты идеальны для малых серий, сложной геометрии или доводки. Многие установки сочетают оба варианта.
Какие детали можно окрашивать порошком?
Прежде всего металлические детали из стали и алюминия, например профили, листы, корпуса и каркасы. Детали должны выдерживать температуру полимеризации. Мы рассчитываем установку под Ваши детали.
При какой температуре происходит полимеризация?
Это зависит от порошковой краски, параметры задаёт её производитель. Мы проектируем печь так, чтобы температура и время выдержки соответствовали Вашим порошкам и времени прохождения.
Можно ли проводить дробеструйную обработку перед порошковой окраской?
Да. Особенно для стальных деталей с ржавчиной или окалиной дробеструйная обработка является лучшей подготовкой. По желанию SAPI проектирует дробеструйную камеру и порошковую линию вместе.
Сколько места нужно для линии порошковой покраски?
Это зависит от размера деталей, объёмов и длины печи. Пришлите нам план цеха, размеры деталей и требуемую производительность, и мы предложим подходящую планировку.
Сколько стоит линия порошковой покраски?
Цена зависит от длины линии, предподготовки, камеры, печи и конвейера. Пришлите нам размеры, вес и количество деталей, и мы подготовим индивидуальное предложение.

Ваше контактное лицо
Спроектируйте с нами Вашу линию порошковой покраски
Пришлите нам размеры, вес и количество деталей, а также план цеха. Мы свяжемся с Вами с предложением.
Friedrich Fischer · Крупные установки – зарубежные рынки